Чтобы выполнить заказ в срок, упаковочную линию подбирают под количество годной продукции за рабочий день. Максимальная скорость отдельной машины - лишь один из исходных параметров. Не менее важны продолжительность переналадок, наполнение короба, стабильность подачи и загрузка операторов.
Ниже можно рассчитать требуемый темп, проверить выработку смены и сопоставить участки линии. Все исходные числа в калькуляторах - учебные сценарии: замените их данными своего продукта и упаковки.
Начните с производственного задания
Одинаковое количество тонн можно упаковать с совершенно разной нагрузкой на оборудование. Для порций по 100 г требуется в пять раз больше упаковочных операций, чем для порций по 500 г при той же массе партии. При этом увеличение дозы способно замедлить наполнение пакета. Поэтому сначала зафиксируйте конечный формат, а затем рассчитывайте скорость.
| Исходные данные | Что указать | Зачем это нужно |
|---|---|---|
| План отгрузки | Количество годных упаковок по каждому формату | Брак не должен попадать в выполненный заказ |
| Порция и упаковка | Масса или объём, габариты, материал, требования к шву | Определяют дозатор, рабочий цикл и допустимый формат |
| График | Часы смены и периоды, когда выпуск не запланирован | Задают производственное окно |
| Потери времени | Смена продукта, очистка, замена рулона, простои | Показывают, сколько времени останется на работу |
| Фактический режим | Рабочая скорость на продукте и доля годных упаковок | Связывают паспортные данные с реальным выпуском |
Для нескольких артикулов составьте отдельные задания. Если форматы имеют разный цикл, нельзя выбирать оборудование по средней массе пакета или усреднять паспортные скорости. Рассчитайте время на каждый заказ, добавьте переходы между форматами и только затем сравните суммарную загрузку со сменой.
Калькулятор производственного плана
Выберите задачу. В расчёте отдельно учитываются длительные остановки, снижение скорости и доля годных упаковок.
Как читать результат подбора скорости
Калькулятор показывает минимальную номинальную скорость при выбранных потерях и скорость с дополнительным запасом. Это два разных решения: первая оценка закрывает текущий заказ, вторая оставляет пространство для колебаний спроса или менее стабильной работы. Запас задаётся пользователем и не является обязательным нормативом.
В режиме сменного выпуска результат округляется вниз до целых годных упаковок. При подборе скорости значение округляется вверх до сотых, чтобы округление не занижало требование. Масса результата относится к продукту внутри годной упаковки: плёнка, тара и сырьевые потери в неё не входят.
Почему одна машина меняет скорость на разных продуктах
- Хрупкий продукт требует более аккуратной подачи, а липкий может задерживаться в тракте.
- Большая порция увеличивает время наполнения; пыль и крошка затрудняют стабильную запайку.
- Материал плёнки и длина пакета ограничивают допустимый темп протяжки и формирования шва.
- Ручная укладка задаёт собственный ритм, даже если автомат способен двигаться быстрее.
- Переключение между форматами занимает время на регулировку и контроль первых упаковок.
Оборудование для первичной упаковки
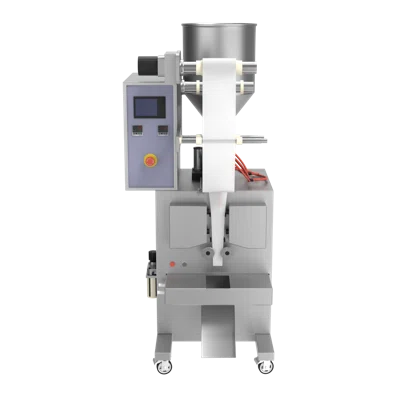
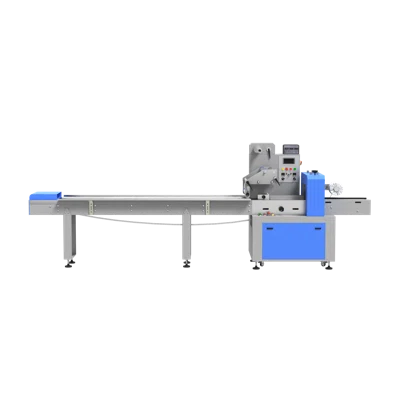
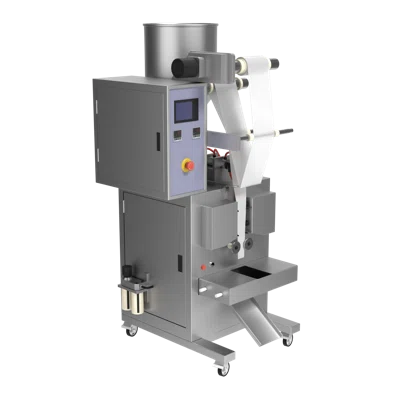
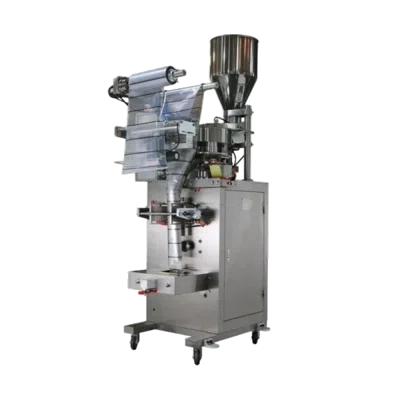
Для дозирования и формирования пакетов рассматривайте фасовочно-упаковочное оборудование. Для штучной продукции, которую подают в горизонтальный поток, сравните упаковочные автоматы. Товары ниже представляют разные способы упаковки; это не перечень машин, автоматически прошедших расчёт для любого продукта.
Паспорт, сменный отчёт и годный выпуск
Не смешивайте идеальную скорость с темпом отгрузки. Первая описывает цикл в заданных условиях, второй зависит от работы участка целиком. Для контроля полезно фиксировать и общий счётчик, и годные упаковки, и время. Тогда становится видно, где теряется результат: в остановках, замедлении или качестве.
Калькулятор фактической выработки и OEE
Введите данные одной смены для одного формата продукции. Идеальная скорость должна относиться к тому же продукту и размеру упаковки.
OEE удобен для разбора потерь одного процесса. Он не заменяет проверку совместимости упаковки, дозировки и продукта. Два участка с одинаковым итоговым процентом могут требовать разных действий: одному нужно сократить переналадки, другому - стабилизировать подачу. Для разных форматов ведите раздельные записи, иначе изменение ассортимента будет маскироваться под изменение эффективности.
Линия должна работать в одном ритме
Сравнение узлов начинается с одинаковой единицы измерения. Упаковочный автомат обычно описывают в пакетах в минуту, заклейщик - в коробах, а обмотчик - в паллетах. Сначала переведите эти потоки через наполнение тары. Иначе более низкое число в характеристиках завершающей машины легко принять за недостаточную производительность.
Калькулятор пропускной способности узлов
Для первых пяти операций задайте устойчивую скорость в первичных упаковках в минуту. Для заклейки укажите короба и их наполнение - калькулятор приведёт единицы к общему виду.
Результат показывает предварительный предел последовательной линии при заданных устойчивых скоростях. Буфер между машинами помогает пережить короткую остановку, но его ёмкость не устраняет постоянную нехватку производительности. Если одна операция имеет два параллельных канала, их можно суммировать только при реально независимой подаче и отводе.
| Где возникает задержка | Что наблюдает оператор | Что проверить |
|---|---|---|
| Подача и дозирование | Автомат ждёт порцию или выпускает пустые пакеты | Пополнение бункера, свойства продукта, цикл дозирования |
| Формирование упаковки | Растёт брак шва при повышении скорости | Плёнку, загрязнение зоны сварки, размеры пакета и настройки |
| Этикетирование | После упаковки скапливается продукция | Шаг между изделиями, датчики, цикл нанесения этикетки |
| Групповая укладка | Короба не успевают наполнять | Число операторов, эргономику и смену пустой тары |
| Конец линии | Готовые короба перекрывают отвод | Темп заклейки, паллетирование, вывоз паллет |
Калькулятор коробов и паллет
Проверьте, какую нагрузку план фасовки создаёт для участка групповой упаковки. Последний неполный короб и последняя неполная паллета считаются отдельно.
Машины для завершающих операций
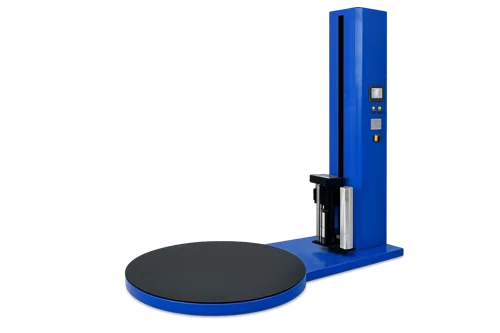
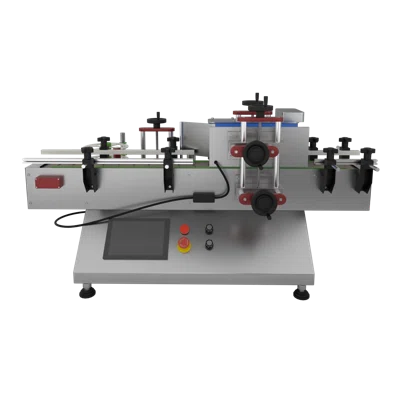
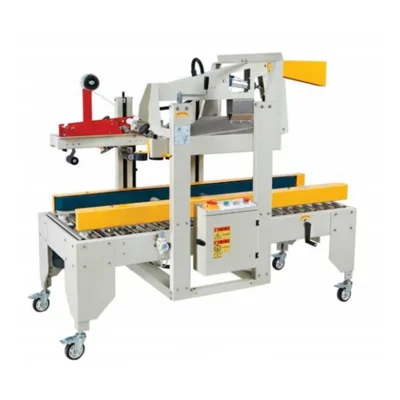
Для закрытия транспортной тары подберите заклейщики коробов, для нанесения этикеток - этикетировочное оборудование, для фиксации груза на паллете - паллетообмотчики. При подборе учитывайте размер тары, способ подачи и необходимость участия оператора.
Пример: заказ на 10 000 упаковок по 250 г
Предположим, участок должен выпустить 2 500 кг годного продукта в одну восьмичасовую смену. Из графика исключены 30 минут без производства, ещё 40 минут занимают переналадки и учтённые остановки. Рабочая скорость принята равной 90% номинальной, выход годных - 98%. Все эти показатели условные, для сравнения сценариев.
- Задаём заказ. В первом калькуляторе оставляем 10 000 упаковок и порцию 250 г.
- Проверяем время. После исключений остаётся 410 минут работы.
- Получаем требование. Минимальная номинальная скорость составляет около 27,66 упаковки в минуту. При запасе 20% ориентир увеличивается до 33,19.
- Проверяем выбранный режим. При номинальных 40 упаковках в минуту с этими потерями расчёт даёт 14 464 годные упаковки за смену.
- Согласуем транспортную тару. Если в коробе 12 упаковок, заказ займёт 834 короба. При 60 коробах на паллете потребуется 14 паллет с учётом неполных последних единиц тары.
Этот результат ещё не подтверждает пригодность конкретной машины. Нужно проверить, достигается ли нужная скорость на выбранном продукте, при требуемой дозе и с подходящим упаковочным материалом. Размер последней неполной партии и правила её отгрузки также согласуют отдельно.
Что передать для подбора оборудования
- Перечень продуктов с образцами и особенностями подачи.
- План отгрузки по форматам, сезонные пики и ожидаемый рост.
- Дозы, размеры и материалы упаковки, требования к маркировке.
- График смен, длительность очистки и типичных переналадок.
- Наполнение коробов, схема паллетирования и способ вывоза.
- План помещения, ограничения по высоте, электропитанию и сжатому воздуху.
- Условия приёмки: длительность прогона, скорость, точность дозирования, качество шва и допустимые потери.
Для пробного запуска используйте весь комплект: продукт, плёнку, этикетку и транспортную тару. Замеряйте достаточно продолжительный участок работы, включающий пополнение сырья и смену расходных материалов. Короткий прогон на максимальной скорости не описывает полную смену.
Частые вопросы о производительности линии
Можно ли подобрать линию только по тоннам в сутки?
Нет. Нужны масса порции, количество смен и форматы упаковки. Один и тот же тоннаж может потребовать разного числа упаковочных циклов.
Запас скорости компенсирует все простои?
Он помогает выполнить план при принятых условиях, но не заменяет устранение нестабильной подачи, частых аварий и брака. Сначала оцените реальные потери, затем выбирайте резерв.
Нужно ли брать паспортную скорость каждого узла с одинаковым запасом?
Для начала приведите узлы к одному потоку первичных упаковок. После этого оцените устойчивую производительность, буферы и пиковые режимы. Равные числа в паспортах разных машин сами по себе не означают согласованную линию.
Производительность и электрическая мощность - одно и то же?
Нет. Производительность описывает выпуск, а мощность в кВт относится к энергетическим характеристикам. Подобрать привод или потребление всей линии по одному плану упаковок нельзя.